Heim / Nachricht / Branchennachrichten / How Thermoforming Technology Shapes Medical, Electronic, and Packaging Products
Das Thermoformen hat sich in aller Stille zu einer der vielseitigsten Kunststoffverarbeitungsmethoden entwickelt, die in Branchen eingesetzt werden, in denen Geschwindigkeit, Wiederholbarkeit und Designflexibilität gefragt sind. Anstatt auf eine einzige Produktkategorie beschränkt zu sein, unterstützt der Prozess nun ein breites Spektrum an Ergebnissen, das von Einwegartikeln bis hin zu Strukturkomponenten reicht, die in streng regulierten Umgebungen verwendet werden. Wenn Ingenieure und Einkäufer verstehen, wo das Thermoformen in eine umfassendere Fertigungsstrategie passt, können sie fundiertere Beschaffungsentscheidungen treffen.
Im Kern geht es beim Thermoformen darum, eine Kunststofffolie zu erhitzen, bis sie biegsam wird, und sie dann mithilfe von Vakuum, Luftdruck oder mechanischer Unterstützung über oder in eine Form zu formen. Das Prinzip ist einfach, aber um eine gleichmäßige Wandstärke, enge Toleranzen und eine saubere Oberflächenqualität zu erreichen, ist eine sorgfältige Kontrolle der Blechtemperatur, des Werkzeugdesigns und der Zykluszeit erforderlich. Wenn diese Variablen gut gehandhabt werden, wird das Thermoformen zu einer kosteneffizienten Alternative zum Spritzgießen für Teile, die keine extrem engen Toleranzen oder komplexe interne Hinterschneidungen erfordern.
Drei Sektoren veranschaulichen diese Vielseitigkeit besonders gut: Verpackungen für medizinische Geräte, Schutz elektronischer Komponenten sowie Serviceartikel für Lebensmittel und Getränke. Jedes stellt unterschiedliche Anforderungen an die Materialauswahl, Sauberkeit und Maßhaltigkeit, doch alle basieren auf demselben oben beschriebenen Umformprinzip.
Die Verpackung medizinischer Geräte gehört zu den anspruchsvollsten Anwendungen des Thermoformens, da die Verpackung häufig eher als Teil des Sterilbarrieresystems als als reiner Produktschutz fungiert. Tabletts, die chirurgische Instrumente, Diagnosekits oder implantierbare Geräte enthalten, müssen während der Sterilisationszyklen formstabil bleiben, während des Transports durchstoßsicher sein und einen kontrollierten, abziehbaren Zugang in einer klinischen Umgebung ermöglichen.
Bei der Materialauswahl für das medizinische Thermoformen werden in der Regel Polymere mit vorhersehbarem, gut dokumentiertem Verhalten bei Strahlungs- oder Ethylenoxidsterilisation bevorzugt. Da medizinische Verpackungen häufig in Reinräumen oder anderweitig kontrollierten Umgebungen hergestellt werden, umfassen Thermoformlinien für diesen Sektor im Vergleich zu allgemeinen industriellen Formlinien in der Regel zusätzliche Schritte zur Filtration, statischen Kontrolle und Inspektion.
| Materialtyp | Typische Verwendung | Sterilisationskompatibilität | Notizen |
|---|---|---|---|
| Starres PETG | Instrumententabletts | Ethylenoxid, Gamma | Gute Übersichtlichkeit, stabile Abmessungen |
| Hochschlagfestes Polystyrol | Tabletts für Diagnosekits | Ethylenoxid | Kosteneffizient, moderate Steifigkeit |
| Medizinisches PVC | Blisterverpackung | Gamma, Elektronenstrahl | Starke Barriereeigenschaften |
| Polypropylen | Autoklavierbare Tabletts | Dampfautoklav | Höhere Hitzebeständigkeit |
Regulatorische Anforderungen, einschließlich international anerkannter Verpackungsstandards für Sterilbarrieresysteme, zwingen Hersteller zu einer umfassenden Validierung der Siegelfestigkeit, der Abziehkraft und der Dimensionskonsistenz, bevor ein Design die Produktionsmenge erreicht. Für diese medizinischen Tabletts mit geringem bis mittlerem Volumen wird Thermoformen häufig dem Spritzgießen vorgezogen, da Werkzeugwechsel vergleichsweise schnell und kostengünstig sind, was wichtig ist, wenn ein Gerätedesign vor der endgültigen Genehmigung mehrere Überarbeitungen durchläuft.
Leiterplatten, Steckverbinder und andere empfindliche elektronische Komponenten benötigen eine Verpackung, die mehr leistet, als nur ein Teil an Ort und Stelle zu halten. Statisch ableitende oder leitfähige Schalen, die typischerweise aus kohlenstoffhaltigen Polymerfolien hergestellt werden, schützen Komponenten vor elektrostatischer Entladung während der Handhabung, des Transports und der automatisierten Montage. Die Taschengeometrie ist genau auf die Grundfläche der Komponente abgestimmt, sodass sich die Teile während der Vibration nicht verschieben oder berühren.
Diese Tabletts sind häufig zum Nesten und Stapeln konzipiert, was das Lagervolumen reduziert und automatische Hochgeschwindigkeits-Bestückungslinien unterstützt. Die Gleichmäßigkeit der Wandung ist hier von entscheidender Bedeutung, da eine dünne Stelle in einer Taschenwand zu einer Biegung führen kann, die zu einer Fehlausrichtung einer Komponente während der automatisierten Handhabung führen kann.
Die Zykluszeiten für Elektroniktabletts sind in der Regel kürzer als für dickere medizinische Tabletts, da die Blechdicke geringer und die Formungstiefe oft geringer ist. Dadurch können Hersteller größere Chargen innerhalb einer einzigen Schicht verarbeiten und dabei dennoch die für automatisierte Anlagen geeigneten Toleranzen einhalten.
Über medizinische und elektronische Anwendungen hinaus unterstützt das Thermoformen eine breite Palette allgemeiner Verpackungs- und industrieller Handhabungsprodukte, von Klappschalen für den Einzelhandel bis hin zu wiederverwendbaren Stauschalen, die in der Automobilteilelogistik verwendet werden. Die Wahl der Umformmethode wirkt sich direkt auf die erreichbaren Details, den Wandstärkenbereich und die Teilegröße aus.
| Umformmethode | Typische Wandstärke | Am besten geeignet für | Detailebene |
|---|---|---|---|
| Vakuumformen | 0,5 bis 3 Millimeter | Große, flache Teile | Mäßig |
| Druckformend | 0,5 bis 4 Millimeter | Kosmetikplatten, scharfe Details | Hoch |
| Twin-Sheet-Formung | 3 bis 10 Millimeter zusammen | Hohle, starre Strukturen | Mäßig |
Zu den üblichen Verpackungsergebnissen gehören:
Industrielle Staukisten verdienen besondere Aufmerksamkeit, da sie für Hunderte oder Tausende von Wiederverwendungszyklen und nicht für einen einzigen Transport konzipiert sind. Dadurch ändert sich die Materialauswahl hin zu härteren, schlagfesteren Plattenmaterialien und erfordert häufig verstärkte Rippenmuster, die bei einem Einweg-Einzelhandelstablett nicht erforderlich wären.
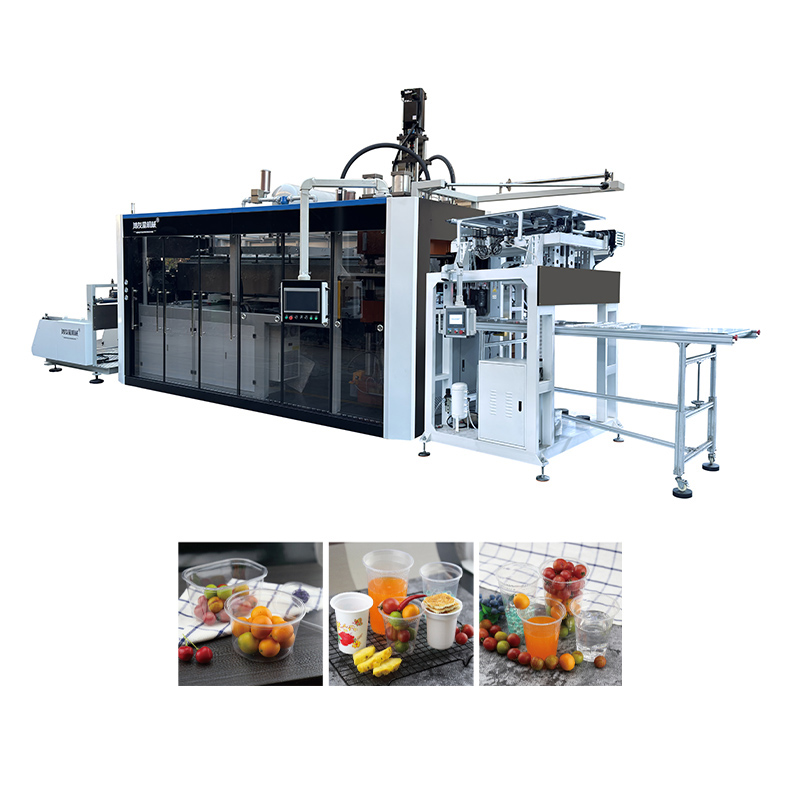
Becher, Deckel und kleine Behälter für den Lebensmittelservice stellen einen großvolumigen Bereich der Welt des Thermoformens dar und unterscheiden sich von den zuvor beschriebenen medizinischen und elektronischen Tabletts mit geringerem Volumen. Die effiziente Herstellung dieser Artikel erfordert im Allgemeinen eine spezielle Maschine zur Herstellung von Plastikbechern , das auf kontinuierlichen Rollenzuführungsbögen und nicht auf einzelnen Einzelbögen basiert, da die Becherproduktion in Zehntausenden von Einheiten pro Schicht und nicht in Hunderten erfolgt.
Diese Linien kombinieren typischerweise mehrere Stufen in einem kontinuierlichen Prozess: Blattabwickeln, Erhitzen, Formen, Inline-Beschneiden und automatisches Stapeln. Da die Geometrie der Becher im Vergleich zu einem Komponententablett relativ einfach ist, wird die Zyklusgeschwindigkeit zur dominierenden Konstruktionspriorität, und die Werkzeuge werden mit mehreren Kavitäten gebaut, um die Leistung pro Zyklus zu maximieren.
Die Wahl des Materials für die Becherproduktion konzentriert sich im Allgemeinen auf Polypropylen- oder PET-Folien, die im Hinblick auf ein ausgewogenes Verhältnis von Klarheit, Steifigkeit und Eignung für den Kontakt mit Lebensmitteln ausgewählt werden. Unternehmen bewerten automatisierte Becherformungsausrüstung Im Allgemeinen sind die Anzahl der Kavitäten, die Konsistenz der Stapelhöhe und die Umrüstzeit zwischen den Bechergrößen die Hauptfaktoren, die den realen Durchsatz bestimmen, und nicht allein die Gesamtzyklusgeschwindigkeit.
Insbesondere die Konsistenz der Stapelhöhe wirkt sich auf die nachgelagerte Verpackungsautomatisierung aus. Wenn die Wandstärke oder Randgeometrie der Becher zwischen den Zyklen leicht schwankt, können die Stapel ungleichmäßig werden, was die manuellen oder automatisierten Abfüllvorgänge später in der Linie verlangsamt.
Der Übergang von einer Konzeptskizze zu einem produktionsreifen thermogeformten Teil erfordert eine Reihe miteinander verbundener Entscheidungen. Wenn Sie diese frühzeitig richtig machen, können später kostspielige Überarbeitungen der Werkzeuge vermieden werden.
Die Prototypenerstellung mit kostengünstigeren Werkzeugen vor dem Einsatz einer vollständigen Produktionsform bleibt eine praktische Möglichkeit, Passgenauigkeit und Funktion zu validieren, ohne die vollen Investitionskosten für gehärtete Werkzeuge zu tragen.
Präzision beim Thermoformen hängt von der Anwendung ab und die Erwartungen unterscheiden sich stark zwischen einem Einwegbecher und einem Tablett für medizinische Instrumente. Die folgenden Bereiche spiegeln allgemeine Branchenerfahrungen und nicht eine einzelne Produktionslinie wider.
Typischerweise plus oder minus 0,25 bis 0,5 Millimeter für Standardschalen, enger bei Druckformen
Reicht je nach Werkzeugoberfläche von einer matten Industrietextur bis hin zu einem hochglänzenden kosmetischen Finish
Eine konsistente Werkzeugtemperaturregelung hält die Abweichungen von Teil zu Teil während des gesamten Durchlaufs innerhalb der Designtoleranz
Die Spanne reicht von wenigen Sekunden für dünne Bechermaterialien bis zu über einer Minute für dicke Industrieteile
Regelmäßige Werkzeugwartung, konstante Blechdicke vom Materiallieferanten und stabile Ofentemperaturprofile tragen mehr zur nachhaltigen Qualität bei als jedes einzelne Gerät. Anlagen, die diese Variablen im Laufe der Zeit verfolgen, sehen im Allgemeinen weniger Ausschussteile als diejenigen, die sich nur auf die Endkontrolle verlassen.
Während die Details je nach Maschinentyp und Produkt variieren, folgen die meisten Thermoformvorgänge einer ähnlichen Abfolge von Schritten, wie unten dargestellt.
Jede Stufe hat ihre eigenen Kontrollpunkte: Die Blattzuführung muss eine gleichmäßige Spannung aufrechterhalten, das Erhitzen erfordert eine zonenweise Temperaturregelung, um ein Durchhängen oder Anbrennen zu vermeiden, Formdruck und Vakuumzeitpunkt bestimmen die Detailerfassung, die Beschnittgenauigkeit beeinflusst die Passung mit passenden Teilen und die Endkontrolle erkennt Dicke oder kosmetische Mängel vor dem Verpacken.
Polystyrol, Polypropylen, PET oder PETG und PVC gehören zu den am häufigsten verwendeten Plattenmaterialien, die jeweils aufgrund ihrer Klarheit, Steifigkeit, chemischen Beständigkeit und Endanwendungsanforderungen wie Lebensmittelkontakt oder Sterilisationskompatibilität ausgewählt werden.
Das Thermoformen erfordert im Allgemeinen geringere Werkzeuginvestitionen und kürzere Vorlaufzeiten für große, flache Teile, während sich das Spritzgießen für kleinere Teile eignet, die sehr enge Toleranzen oder komplexe dreidimensionale Merkmale erfordern.
Medizinische Verpackungen müssen oft als Teil eines validierten Sterilbarrieresystems funktionieren, was zusätzliche Anforderungen an die Siegelfestigkeit, die Beständigkeit der Schälkraft und die Kompatibilität mit Sterilisationsmethoden mit sich bringt, die Standardverpackungen nicht erfüllen müssen.
Die Herstellung von Bechern erfolgt in der Regel auf kontinuierlichen Rollenzuführungslinien, die für sehr große Stückzahlen und einfache, wiederholbare Geometrien ausgelegt sind, während bei der Schalen- und Komponenten-Thermoformung oft kleinere Stückzahlen mit komplexeren Taschenformen und engeren Toleranzen produziert werden.
Consistent sheet gauge from the material supplier, stable oven temperature profiles, and routine tooling maintenance tend to have a greater cumulative effect on quality than any single piece of equipment.
 +86 18621972598
 +86 186 2197 2598
 [email protected]
 Nr. 565, Xinchuan Road, Gemeinde Xinta, Stadt Lili, Distrikt Wujiang, Stadt Suzhou, China
Copyright © 2024 Thermoformiermaschine/Plastikbechermaschine Alle Rechte vorbehalten.Hersteller kundenspezifischer automatischer Vakuum-Thermoformmaschinen für Kunststoffe